氩弧焊机器人焊接薄板注意事项
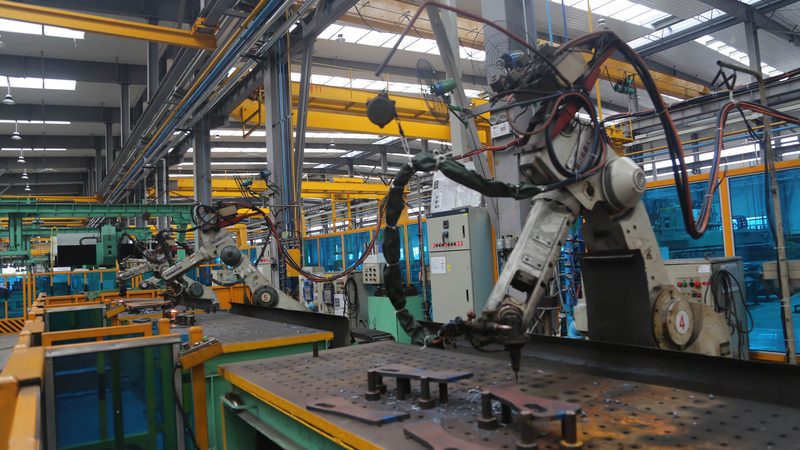
标题:氩弧焊机器人焊接薄板,这些注意事项你了解吗?
一、薄板焊接的特殊性
在自动化焊接领域,氩弧焊机器人因其稳定性和精确性,被广泛应用于焊接薄板。然而,薄板焊接有其特殊性,需要特别注意以下几个方面。
二、焊接参数的调整
1. 焊接电流:薄板焊接时,电流不宜过大,以免产生过热现象,影响焊接质量。一般建议电流控制在30-50A之间。
2. 焊接速度:焊接速度应适中,过快可能导致焊缝不饱满,过慢则容易产生气孔和裂纹。
3. 焊接电压:电压应保持稳定,避免波动过大,影响焊接效果。
三、保护气体选择与流量控制
1. 保护气体:氩弧焊机器人焊接薄板时,通常采用纯氩气作为保护气体,以防止氧化。
2. 流量控制:保护气体流量应适中,过大或过小都会影响焊接质量。一般建议流量控制在15-20L/min。
四、焊接顺序与路径规划
1. 焊接顺序:薄板焊接时,应先焊接边缘,再焊接中心,以避免产生变形。
2. 路径规划:焊接路径应尽量直线,减少转弯和曲折,以提高焊接效率。
五、焊接后的处理
1. 表面处理:焊接完成后,应对焊缝进行打磨处理,去除焊渣和氧化层。
2. 尺寸检测:对焊接后的薄板进行尺寸检测,确保其符合设计要求。
六、常见问题及解决方法
1. 焊缝气孔:焊接过程中,若出现气孔,可能是保护气体流量不足或焊接速度过快所致。解决方法:调整保护气体流量,降低焊接速度。
2. 焊缝裂纹:焊接过程中,若出现裂纹,可能是焊接电流过大或焊接速度过慢所致。解决方法:调整焊接电流和速度,确保焊接质量。
总结:氩弧焊机器人焊接薄板时,需注意焊接参数、保护气体、焊接顺序等因素,以确保焊接质量。通过合理调整和优化,可有效提高薄板焊接的效率和质量。
本文由 东莞市申易达机器人有限公司 整理发布。